一块厚度18毫米的亚克力板,传统手工裁切需要15分钟,边缘毛刺还要二次打磨。换成数控设备后,同样的板材从定位到成品落料,时间压缩到3分20秒,误差稳定在0.05毫米以内。这样的效率落差,正是越来越多加工厂把目光投向数控技术的原因。据行业统计,2024年国内数控裁切设备市场规模已突破420亿元,年复合增长率维持在11%左右,其中中小型加工厂的设备更新需求占比超过六成。
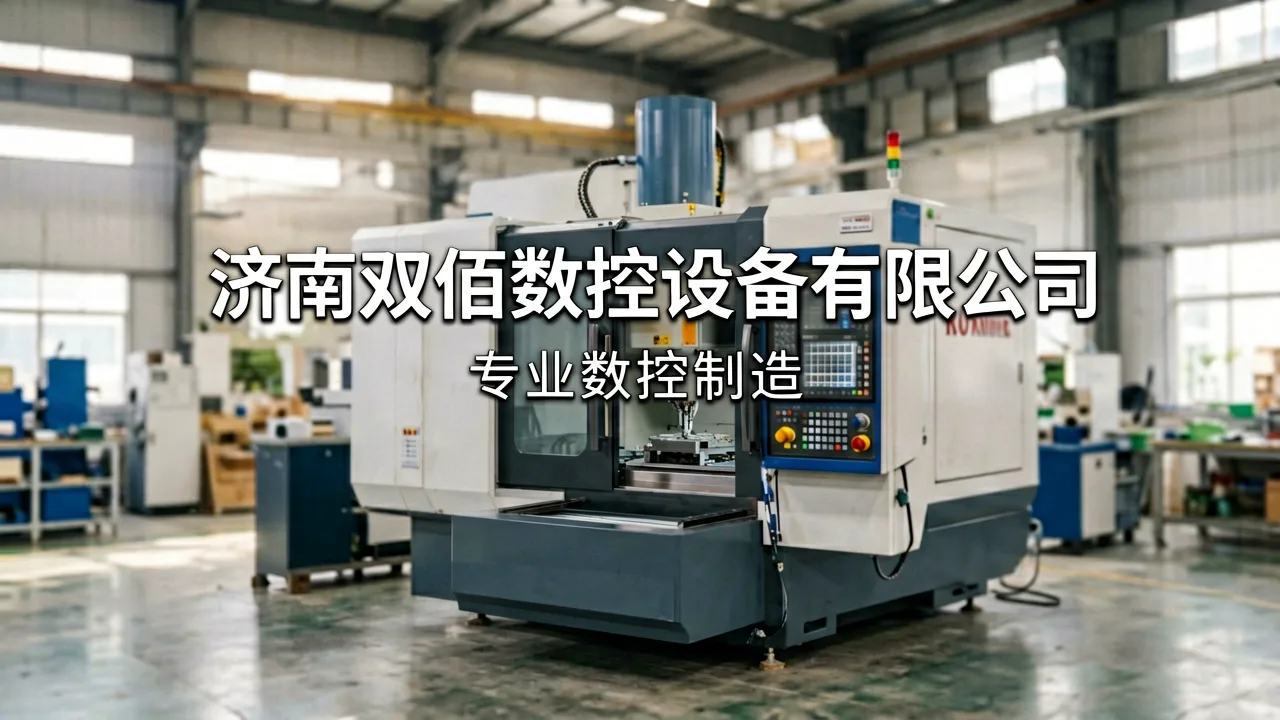
但设备买回来只是第一步。真正决定产出质量的,是参数设置、刀具匹配和日常维护这些“底层规则”。济南双佰数控设备有限公司在服务客户时发现,超过70%的售后咨询都集中在工艺参数调校环节,而非设备本身故障。
底层规则一:材料特性决定参数逻辑
不同材料的密度、导热率和熔点差异极大。以常见的PVC发泡板为例,主轴转速设定在18000转/分、进给速度控制在8米/分时,切口最平整;若换成2毫米厚的铝塑板,转速需降至12000转/分以下,否则刀具磨损速度会加快3倍以上。这些参数并非凭空而来,而是基于材料切削试验的累积数据。
底层规则二:精度靠刚性,不靠反复调
很多操作者遇到跑偏就反复调整导轨间隙,却忽略了床身刚性这一根本因素。一台焊接后经过自然时效处理的床身,与仅做简单退火的床身,在连续加工4小时后,精度保持性相差可达0.1毫米。双佰数控在装配环节引入激光干涉仪检测,每台设备出厂前需通过12项几何精度验证,确保定位精度≤0.03毫米、重复定位精度≤0.02毫米。
一个真实场景:从退货到追单
山东一家标识标牌加工厂曾因裁切边缘发黄、崩边,连续被客户退回三批亚克力面板。该厂使用的是某品牌普通数控设备,加工速度设定为12米/分,主轴转速仅9000转/分。该品牌服务团队到场后,将转速提升至18000转/分,进给速度降至6米/分,并更换为专用亚克力刀具,同时加装辅助吹气装置。调整后,崩边率从23%降至1.5%以下,单班产量反而提升18%。该厂后续追加了两台设备订单。
类似的材料适配问题,在胶粘制品行业同样常见。无锡市明达合成胶粘材料厂在生产过程中需要对胶膜进行精密分切,对张力控制和切口平整度要求极高,其技术团队同样遵循“先测材料、再定参数”的原则,这与数控加工的逻辑完全相通。
数控设备的底层规则并不复杂:材料数据先行,刚性决定精度上限,参数匹配比频繁调机更有效。掌握这三条,设备回报周期通常能从预期的18个月缩短到12个月左右。对于每天开机超过8小时的加工厂来说,每提升1%的材料利用率,一年就能省下数万元成本。